Giliųjų skylių frezavimo įranga: tikslumo įranga pažangioms gamybos sprendimams

Visos kategorijos

gilių skylių frezavimo staklės

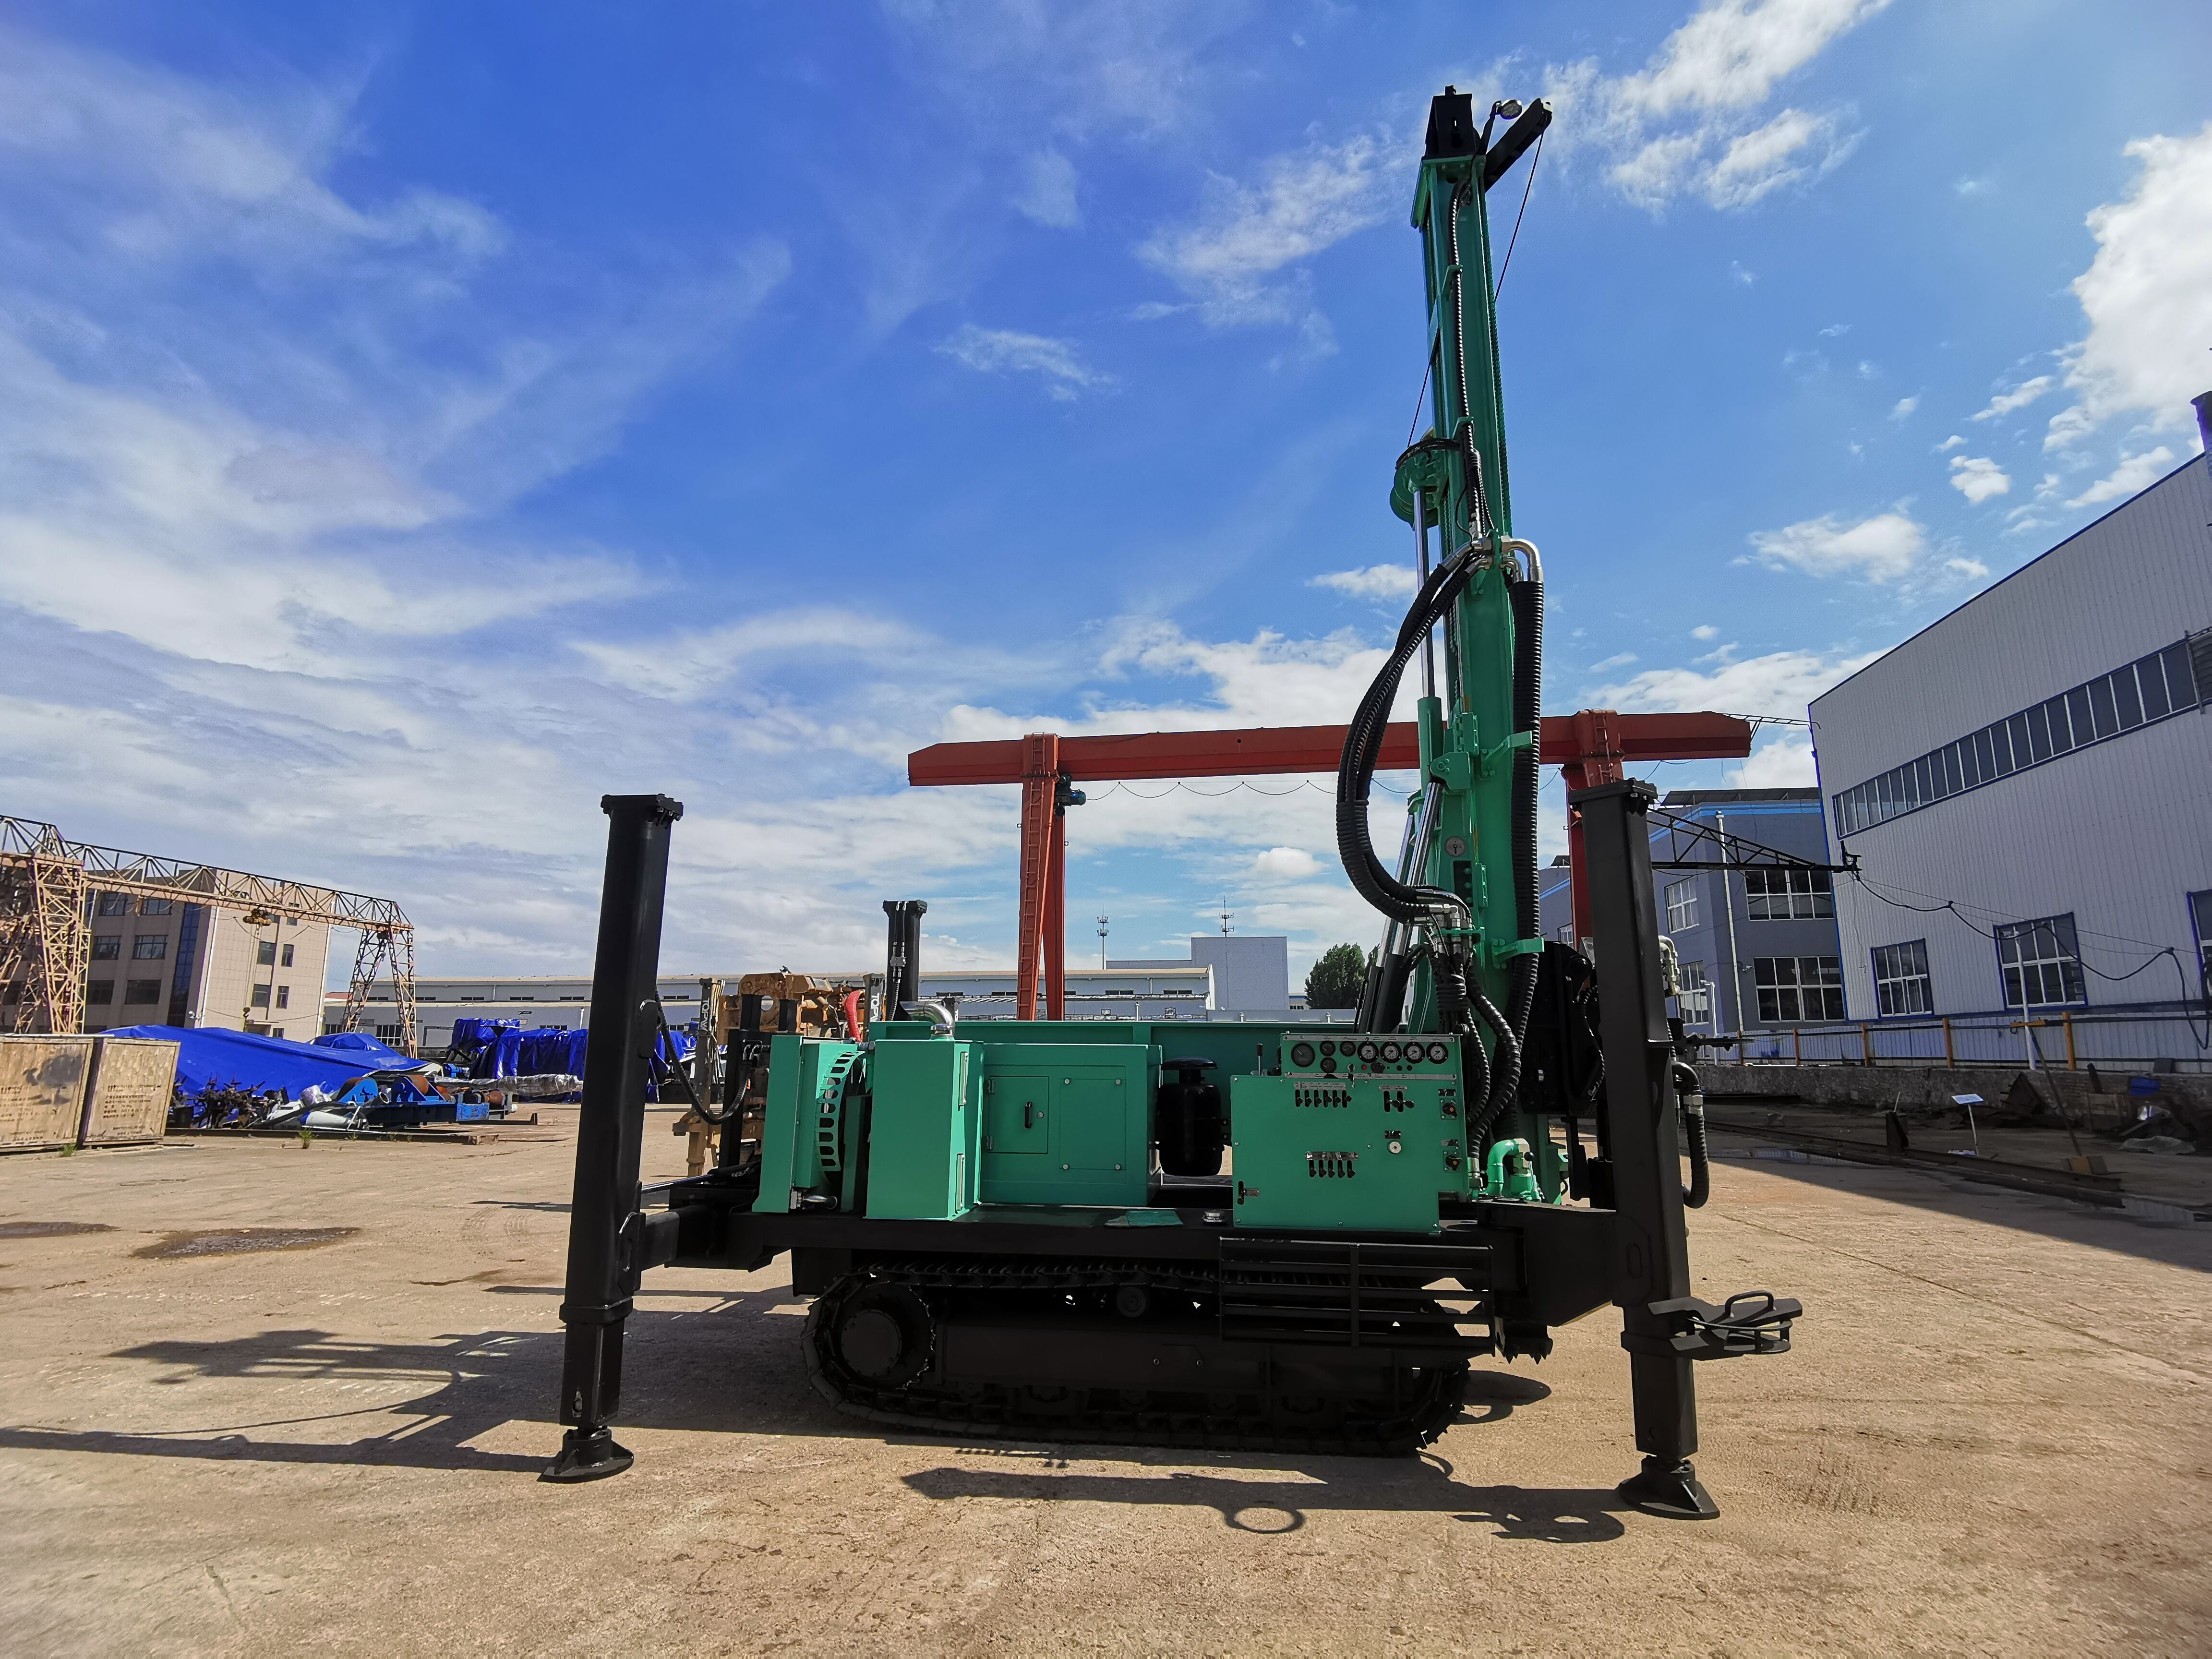
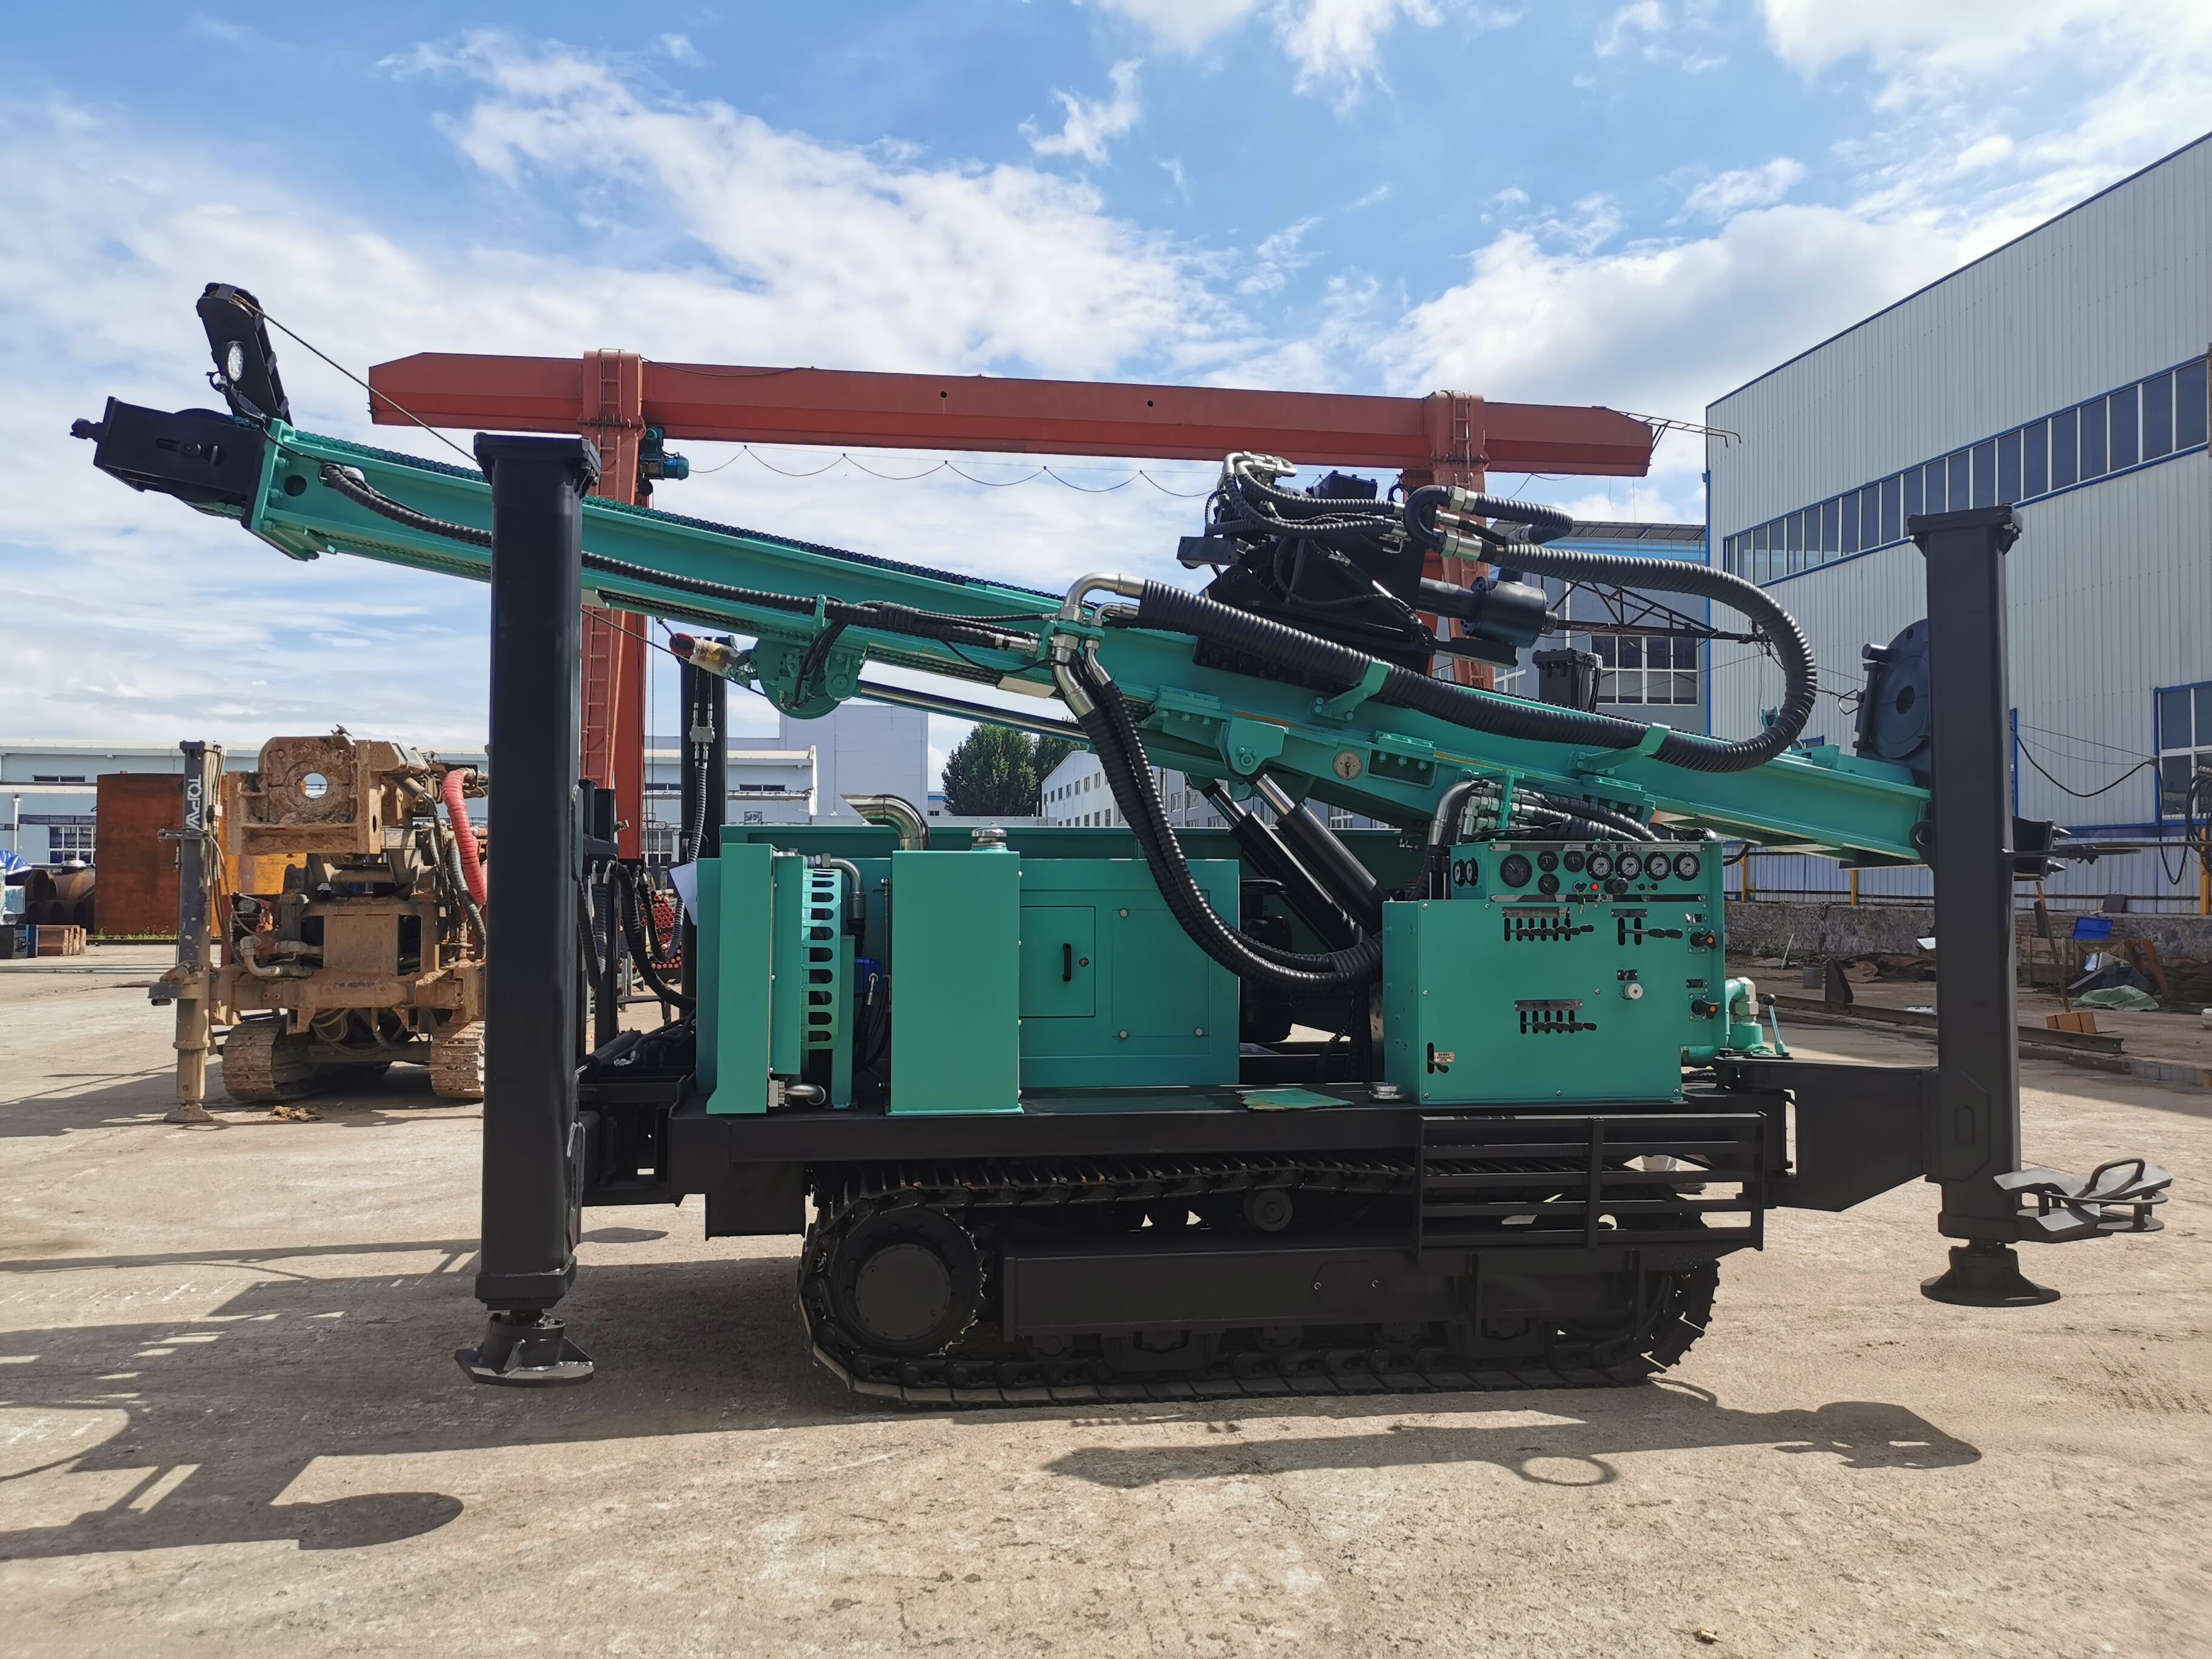
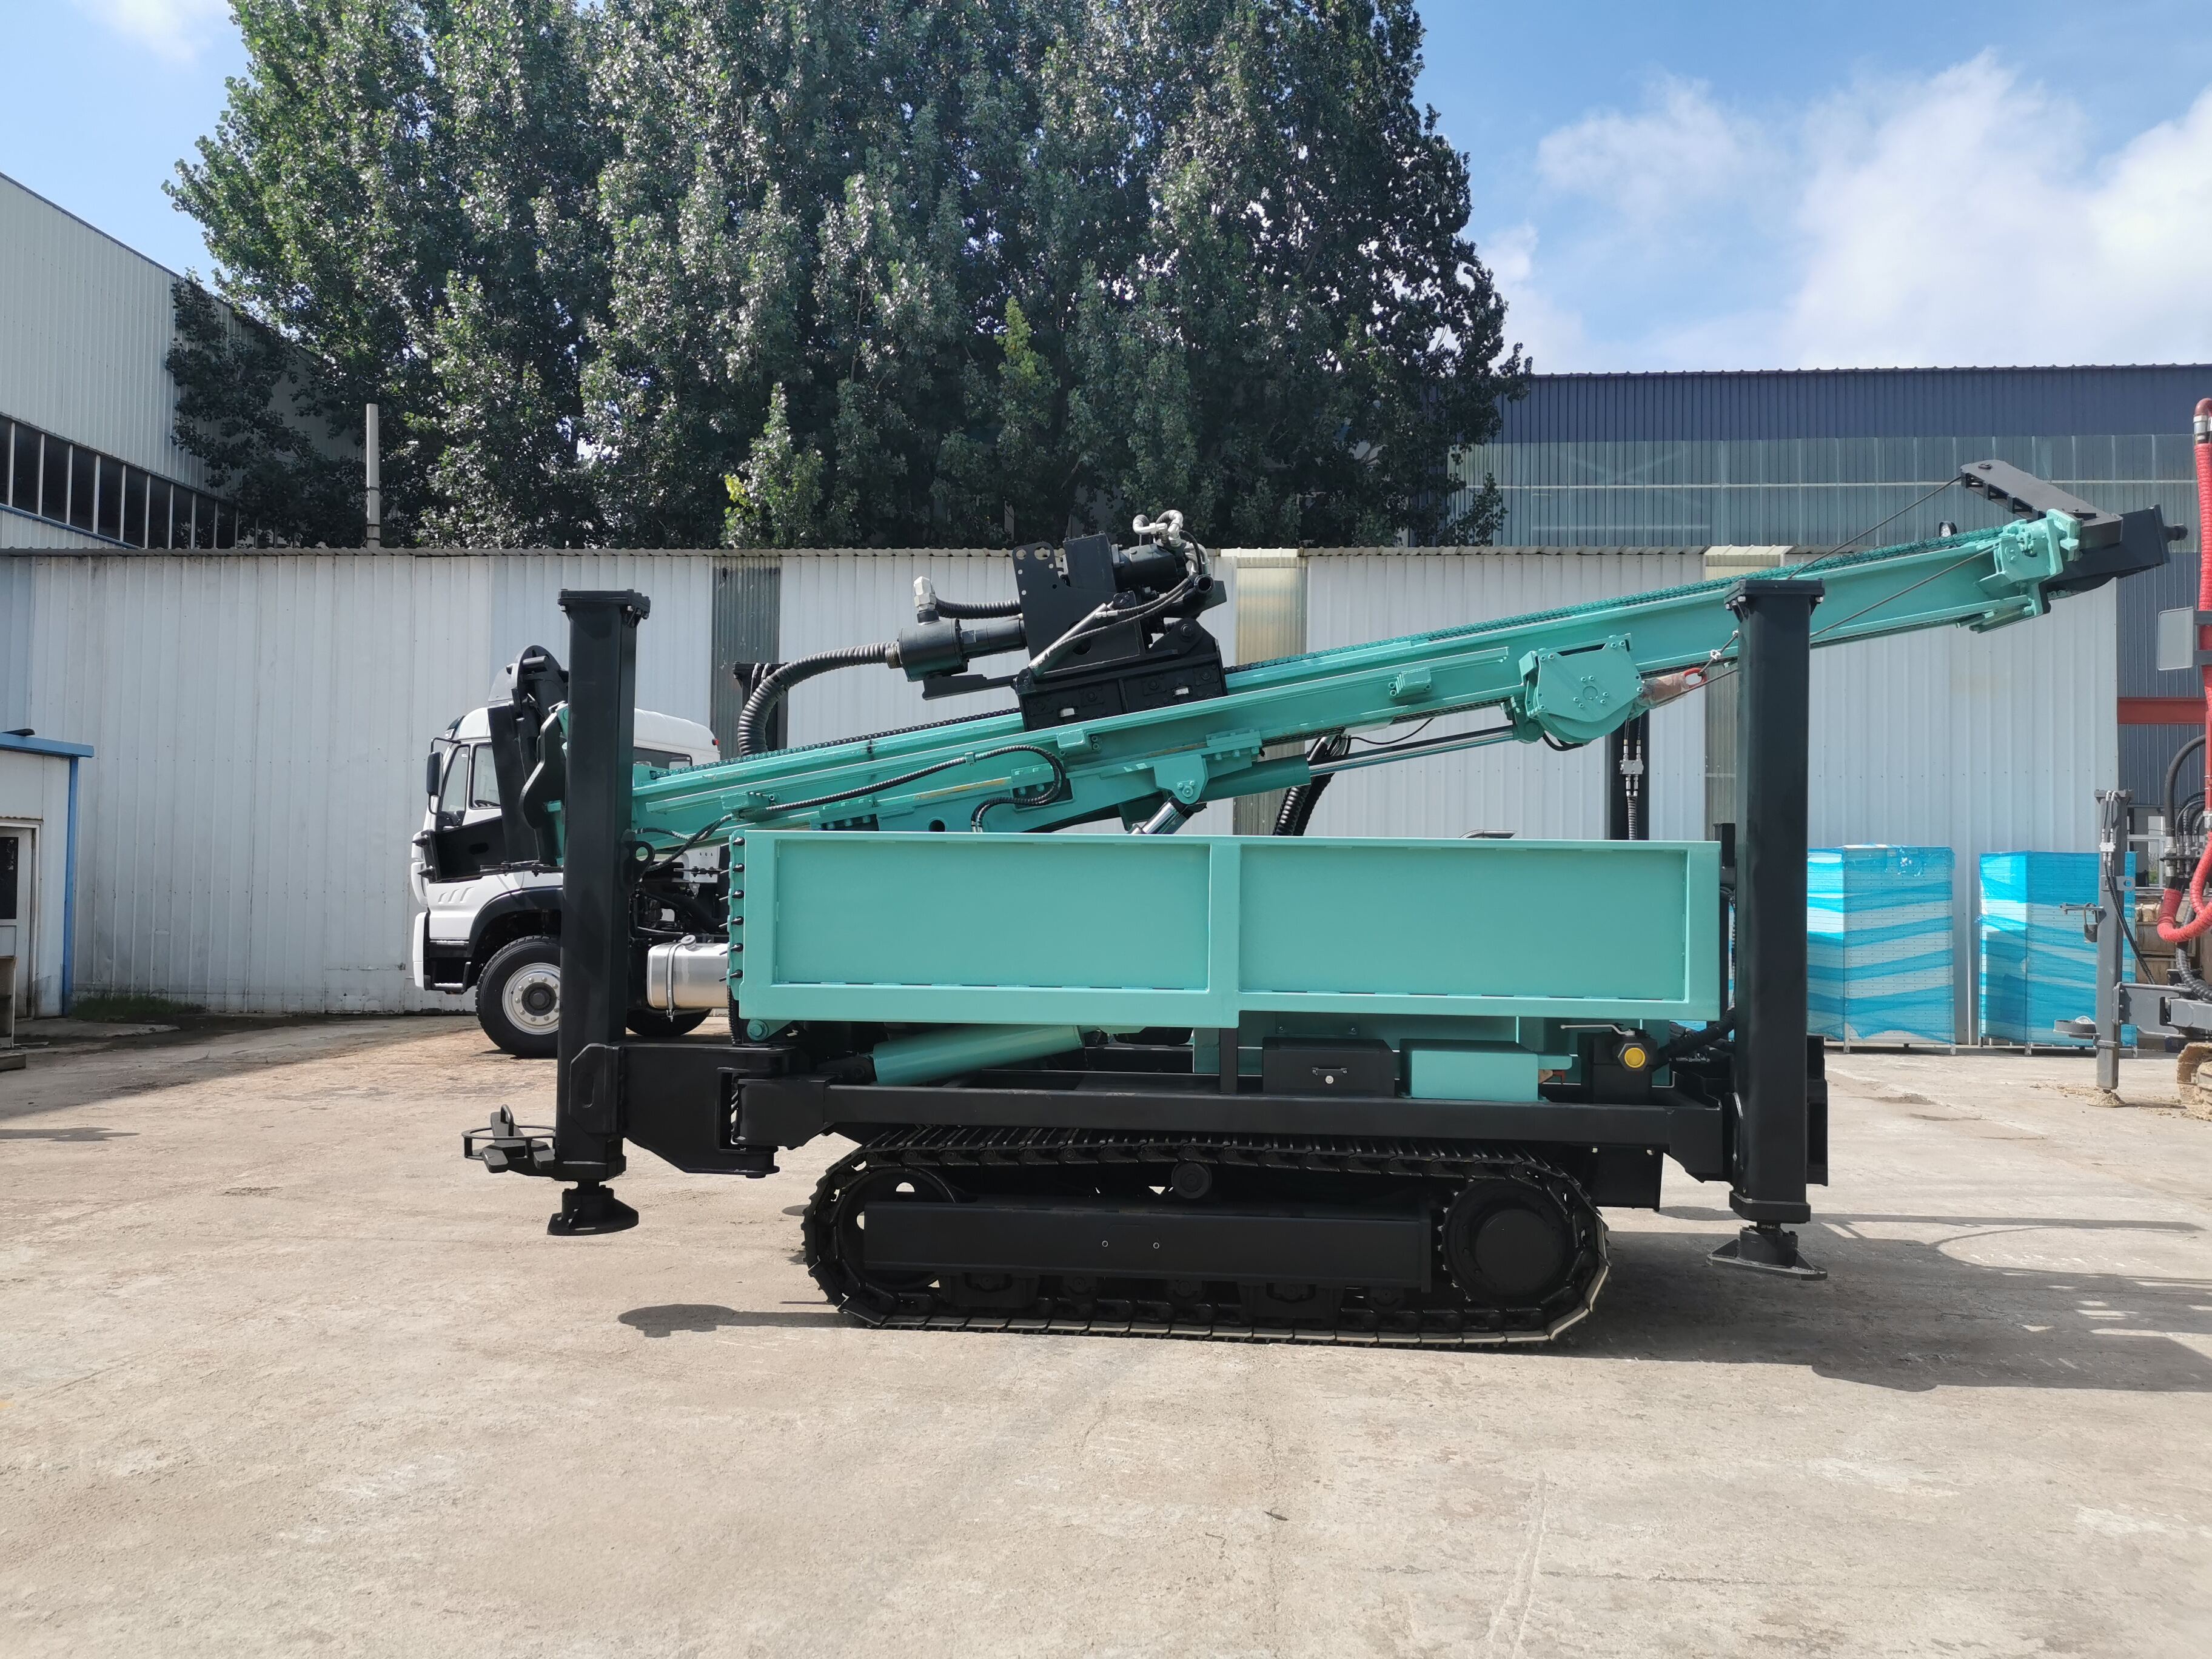
Gilių skylių frezavimo įrenginys – tai specializuotas gamybos sprendimas, sukurtas tiksliai skylių su išskilusiais gylis–skersmuo santykiais frezavimui, kurio negali pasiekti standartiniai frezavimo įrenginiai. Šis pažangus apdirbimo įrankis puikiai tinka skylių frezavimui, kai jų gylis viršija dešimt kartų skersmenį, o gylis gali siekti kelių metrų kietose medžiagose. Gilių skylių frezavimo įrenginys veikia sudėtingomis mechanizmų sistemomis, užtikrinančiomis nuolatinį šukų pašalinimą, efektyvią aušalo skysčio padavimą ir išlaikomą tiesumą visą frezavimo procesą. Šie įrenginiai naudoja unikalius įrankių sistemas, įskaitant šautuvo (gun) frezavimą, BTA frezavimą ir išstumiamąjį (ejector) frezavimą, kiekvieną iš kurių sukurtą tam tikroms gylies reikalavimų ir medžiagų savybių sąlygoms. Šiuolaikiniai gilių skylių frezavimo įrenginiai aprūpinti CNC valdymo sistemomis, kurios užtikrina automatinį valdymą, tikslų pozicionavimą ir nuoseklią kokybę visame gamybos cikle. Ši technologija sprendžia esminius gamybos iššūkius pramonės šakose, kur reikalingi vidiniai kanalai, pvz., hidraulinėse detalėse, formų aušinimo sistemose ir konstrukcinėse aviacijos pramonės detalėse. Šie įrenginiai gali apdirbti įvairias medžiagas, įskaitant kietintas plieno rūšis, nerūdijančiąsias lydinių rūšis, titano lydinius ir karščiui atsparius superlydinius, pasiekdami nepaprastą tikslumą. Gilių skylių frezavimo įrenginys išlaiko skylių tiesumą labai siaurose nuokrypių ribose – dažniausiai nuokrypis neviršija 0,1 % bendro gylio. Į šiuos įrenginius integruotos temperatūros valdymo sistemos neleidžia susidaryti šiluminiam iškreipimui ir žymiai pailgina įrankių tarnavimo laiką. Įranga palaiko tiek horizontalią, tiek vertikalią konfigūraciją, todėl gali būti pritaikyta įvairaus dydžio darbo dalių apdirbimui ir skirtingoms gamybos aplinkoms. Pažangūs gilių skylių frezavimo įrenginiai įdiegtomis realaus laiko stebėjimo sistemomis aptinka įrankių nusidėvėjimą, vibracijos anomalijas ir technologinio proceso nuokrypius, leisdami prognozuoti techninę priežiūrą ir sumažinti netikėtą sustojimą. Aušalo skysčio padavimo sistema veikia dideliu slėgiu, tuo pačiu laiku tepdama pjovimo kraštą, aušindama apdirbamos vietos zoną ir išplaudydama šukas iš gilaus įrenginio. Toks daugiafunkcis požiūris užtikrina paviršiaus apdorojimo kokybę ir matmeninį tikslumą visą ilgalaikio frezavimo procesą. Gilių skylių frezavimo įrenginys tapo neatsiejama šiuolaikinės gamybos dalimi, kur komponentų sudėtingumas ir našumo reikalavimai nuolat auga, todėl reikia sprendimų, kurių negali pasiūlyti įprasti frezavimo metodai.

Populiarūs produktai

Giliųjų skylių frezavimo įranga suteikia reikšmingų privalumų, kurie tiesiogiai veikia gamybos efektyvumą ir gamybos kokybę. Pirma, šis įrenginys žymiai sumažina gamybos laiką palyginti su kitomis gilių ertmių kūrimo metodikomis. Tradiciniai frezavimo būdai reikalauja daugelio įrankių keitimo operacijų ir palaipsniui didinamos įpjovos gylio, todėl sunaudojama daug vertingo gamybos laiko. Giliųjų skylių frezavimo įranga atlieka operacijas viename įrengime, pašalindama perkėlimo klaidas ir pagreitindama gamybos našumą. Šis laiko taupymas lemia mažesnes darbo jėgos sąnaudas ir greitesnį užsakymų vykdymą jūsų versle. Antra, šių įrenginių pasiekiamoji tikslumas užtikrina, kad komponentai nuolat atitiktų tiksliausias technines specifikacijas. Gamindami hidraulinius cilindrus, liejimo formas ar medicinos prietaisus, matmeninis tikslumas tiesiogiai veikia gaminio veikimą ir klientų patenkinamumą. Giliųjų skylių frezavimo įranga išlaiko tiesumo nuokrypius, kurie neleidžia susidaryti surinkimo problemoms ir funkcinėms gedimams galutiniuose gaminiuose. Trečia, medžiagų universalumas leidžia gamintojams apdirbti sudėtingus lydinius, nepakenkiant kokybei. Ar tai būtų kietintos įrankių plieno rūšys, korozijai atsparios nerūdijančiosios plieno rūšys ar lengvojo aliuminio lydiniai – įranga prisitaiko prie skirtingų medžiagų savybių per reguliuojamus parametrus. Ši lankstumas reiškia, kad galite plečiat savo paslaugų asortimentą, neįsigydami kelių specializuotų įrenginių. Ketvirta, į giliųjų skylių frezavimo įrangą integruota aušinimo sistema žymiai padidina įrankių tarnavimo trukmę. Nuolatinis aukšto slėgio aušinimo skysčio srautas veiksmingai pašalina šilumą, neleisdama įrankiams per anksti susidėvėti ir sumažindamas jų keitimo sąnaudas. Ilgesnė įrankių tarnavimo trukmė reiškia mažiau gamybos pertraukų ir mažesnes sąnaudas dėl sąnaudų medžiagų ilgainiui. Penkta, automatinio valdymo funkcijos minimaliai sumažina operatoriaus įsikišimą. Po programavimo giliųjų skylių frezavimo įranga atlieka sudėtingas frezavimo sekas su minimaliu priežiūros poreikiu, leisdama kvalifikuotiems darbuotojams atlikti kitas vertės pridedančias užduotis. Ši automatizacija sumažina žmogiškąjį faktorių klaidas ir užtikrina pakartojamumą visose gamybos serijose. Šešta, šiukšlių (skiedrų) pašalinimo sistema neleidžia užsikimšti ertmėms, kas dažnai sukelia įrankių lūžimą giliųjų skylių frezavimo taikymuose. Efektyvus skiedrų pašalinimas išlaiko pjovimo našumą visą operacijos trukmę, išvengiant brangios įrankių gedimų ir apdorojamojo gaminio atmetimo. Septinta, giliųjų skylių frezavimo įrangos sukuriama paviršiaus baigiamoji apdorojimo kokybė atitinka reikalavimus sunkiausioms taikymo sritims be papildomų apdorojimo etapų. Kontroliuojama pjovimo veikla sukuria lygius vidinius paviršius, tinkamus sandarinimo taikymams, skysčių kanalams ir dėvėjimosi paviršiams. Tai pašalina papildomus šlifavimo ar poliravimo etapus, sumažindamas gamybos sąnaudas. Aštunta, šie įrenginiai gali priimti įvairaus dydžio ir konfigūracijos detalių apdorojimui – nuo mažų tikslumos komponentų iki didelių konstrukcinių elementų. Ši mastelio keičiamybė daro giliųjų skylių frezavimo įrangą tinkama tiek masinei gamybai, tiek nestandartinėms gamybos sąlygoms. Galiausiai, šiuolaikinės stebėjimo sistemos užtikrina procesų matomumą, kuris gerina kokybės kontrolę ir leidžia įgyvendinti nuolatinio tobulėjimo iniciatyvas. Realiojo laiko duomenų rinkimas nustato optimizavimo galimybes ir palaiko dokumentavimo reikalavimus sertifikuotose gamybos aplinkose.

Naujausi naujienos

Kaip B2B kasybos projektai renkasi tinkamą požeminį dumptruck'ą?

17

Nov

Kaip B2B kasybos projektai renkasi tinkamą požeminį dumptruck'ą?

Tinkamo požeminio dumptruck'o parinkimas B2B kasybos operacijoms yra svarbus sprendimas, kuris tiesiogiai veikia darbo našumą, saugos standartus ir ilgalaikį pelningumą. Kasybos rangovams ir projekto vadovams reikia naršyti...
ŽIŪRĖTI DAUGIAU
Kaip krovinio talpa ir dydis veikia požeminio LHD krautuvo našumą?

11

Dec

Kaip krovinio talpa ir dydis veikia požeminio LHD krautuvo našumą?

Požeminės kasybos operacijos labai priklauso nuo efektyvios medžiagų tvarkymo įrangos, kurios pagrindą sudaro požeminiai LHD krautuvai – tai pagrindinis produkti­viai rūdos išgavimo ir vežimo elementas. Šios universalios mašinos turi mokėti judėti siauruose patalpų tarp...
ŽIŪRĖTI DAUGIAU
Kokie našumo veiksniai apibrėžia Scooptram 1 kubinį yardą?

07

Jan

Kokie našumo veiksniai apibrėžia Scooptram 1 kubinį yardą?

Požeminės kasybos operacijos reikalauja tikslumo, patikimumo ir efektyvumo iš kiekvieno įrenginio, naudojamo sudėtingose požeminėse aplinkose. Scooptram 1 kubinio jardo talpos yra svarbus modernių kasybos laivynų komponentas, siūlantis t...
ŽIŪRĖTI DAUGIAU
Kaip požeminio karjero kastuvas palyginamas su kitomis LHD įrangomis?

07

Jan

Kaip požeminio karjero kastuvas palyginamas su kitomis LHD įrangomis?

Tinkamos krovimo, vežimo ir iškrovimo (LHD) įrangos parinkimas svarbiai lemia požeminio karjero veiklą, o požeminis karjeras kastuvas yra viena iš universaliausių ir būtiniausių mašinų šiuolaikinėse gavybos aplinkose...
ŽIŪRĖTI DAUGIAU

Gaukite nemokamą pasiūlymą

Mūsų atstovas susisieks su jumis netrukus.
El. paštas
Vardas
Įmonės pavadinimas
Žinutė
0/1000

gilių skylių frezavimo staklės

Aukšta tikslumo ir tiesumo kontrolė kritinėms aplikacijoms

Aukšta tikslumo ir tiesumo kontrolė kritinėms aplikacijoms

Giliųjų skylių frezavimo staklės pasiekia išskiltingą tiesumo kontrolę, kuri yra esminė komponentams, kurių vidinė geometrija tiesiogiai veikia jų funkcionalumą. Hidraulinėse sistemose net nedidelės skylių tiesumo nuokrypiai gali sukelti sandarinimo nuotėkį, slėgio praradimą ir ankstyvą komponentų gedimą. Šios staklės šiuos iššūkius įveikia naudodamos vedamųjų plokštelių technologiją ir standžią įrankių sistemą, kuri atspari lenkimo jėgoms pjovimo metu. Šautuvo gręžimo metodas, dažnai taikomas giliųjų skylių frezavimo staklėse, naudoja savivadinantį įrankį, kuris sekia jau įrengtą skylės kelią su minimaliu nukrypimu. Šis požiūris užtikrina tiesumo nuokrypius mažesnius nei 0,05 procento viso gylio optimaliomis sąlygomis – žymiai viršijant įprastų gręžimo metodų galimybes. Vieno metro gylio skylėje tai reiškia tik pusės milimetro nuokrypį, užtikrinant montavimo suderinamumą ir funkcionalų našumą. Tikslumo kontrolė apima ne tik tiesumą, bet ir skersmens vientisumą visame skylės gylyje. Skirtingai nuo sukimosi gręžtuvų, kurie dėl lenkimo gali sukurti smailėjančias skyles, giliųjų skylių frezavimo staklės išlaiko vienodą skersmenį mikronų tikslumu. Šis vientisumas yra būtinas taikymams, reikalaujantiems tikslaus pritaikymo, pvz., šautuvų vamzdžiams, degalų purkštukų korpusams ir verpetų skylių paviršiams. Temperatūros valdymas žymiai prisideda prie tikslumo rezultatų. Kiekvienoje giliųjų skylių frezavimo staklėje integruota aukšto slėgio aušinimo sistema nuolat pašalina šilumą iš pjovimo zonos, neleisdama šiluminiam išsiplėtimui, kuris kitaip pablogintų matmeninį tikslumą. Šis temperatūros valdymas taip pat apsaugo apdirbamojo gaminio medžiagos savybes, ypač svarbu apdirbant šilumai jautrius lydinius ar iš anksto kietintas medžiagas. Pati staklių konstrukcija įtraukia vibracijų slopinimo funkcijas ir šiluminės stabilumo projektavimo elementus, kurie išlaiko geometrines santykius tarp įrankio ir apdirbamojo gaminio ilgalaikių operacijų metu. Sunkios lietos geležies pagrindai, tiksliai šlifuotos bėglių paviršiai ir iš anksto apkrauti guoliai kartu sukuria stabilų pagrindą tiksliajam gręžimui. Pažangios giliųjų skylių frezavimo staklės turi įproceso matavimo galimybes, kurios patikrina skylės matmenis nepašalinant apdirbamojo gaminio iš staklių. Šios matavimo sistemos anksti aptinka matmeninį nukrypimą, leisdamos nedelsiant pakeisti parametrus ir taip išvengti broko gamybos. Mechaninio tikslumo, šiluminio valdymo ir proceso kontrolės derinys daro giliųjų skylių frezavimo stakles neabejotinu sprendimu taikymams, kuriuose skylės kokybė tiesiogiai lemia gaminio našumą ir patikimumą.
Universalūs medžiagų apdorojimo gebėjimai įvairiose pramonės šakose

Universalūs medžiagų apdorojimo gebėjimai įvairiose pramonės šakose

Giliųjų skylių frezavimo įrenginys parodo išskiltingą universalumą apdorojant įvairias medžiagas, kurios kelia iššūkius įprastinėms frezavimo sistemoms. Šis universalumas grindžiamas reguliuojamais pjovimo parametrais, specializuotomis įrankių geometrijomis ir sudėtingomis aušinimo skysčio valdymo sistemomis, kurios prisitaiko prie skirtingų medžiagų savybių. Gamintojai, aptarnaujantys įvairias pramonės šakas, naudojasi šia lankstumu, nes vienas giliųjų skylių frezavimo įrenginys gali atlikti užduotis – nuo minkštų aliuminio lėktuvų komponentų iki kietintų plieno formų pagrindų. Apdorojant nerūdijančiuosius plienus, kurie linkę sukietėti dėl deformacijos ir per daug įkaitinami apdirbant, giliųjų skylių frezavimo įrenginys taiko specialius pjovimo greičius ir padavimo našumus, kurie neleidžia medžiagai sukietėti prieš įrankį. Nuolatinė aukšto slėgio aušinimo skysčio padavimo sistema ypač naudinga apdorojant nerūdijančiuosius plienus, nes ji pašalina šilumą dar prieš tai paveikiant medžiagos struktūrą. Įrankių denginiai, tokie kaip titano nitridas arba aliuminio titano nitridas, dar labiau pagerina našumą apdorojant sunkiai apdorojamų medžiagų, pratęsdami įrankių tarnavimo laiką ir išlaikydami pjovimo krašto aštrumą. Titanio lydiniams, dažnai naudojamiems aviacijos pramonėje, giliųjų skylių frezavimo įrenginys keičia parametrus, kad būtų atsižvelgta į šios medžiagos prastą šilumos laidumą ir linkimą sukibti. Žemesni pjovimo greičiai kartu su padidintu aušinimo skysčio slėgiu neleidžia susikaupti šilumai, kuri kitaip greitai išnaudotų įrankius. Įrenginio standi konstrukcija pasipriešina didesnėms pjovimo jėgoms, susijusioms su titaniu, todėl išlaikoma skylės tiesumas net nepalankiausiomis pjovimo sąlygomis. Aliuminio lydiniai kelia kitokius iššūkius, įskaitant skylų formavimosi ypatybes ir tendenciją susidaryti sukauptajam kraštui. Giliųjų skylių frezavimo įrenginys šiuos reiškinius sprendžia taikydamas didesnius pjovimo greičius ir optimizuotas skylų lūžimo geometrijas, kurios užtikrina valdomų dydžių skylų susidarymą. Aušinimo skysčio sistema efektyviai išplaukia šias skylas, neleisdama joms būti perkirptomis, kas būtų pabloginę paviršiaus apdorojimo kokybę. Labai kietoms medžiagoms, tokioms kaip įrankių plienai ir nikeliu pagrįsti superlydiniai, sėkmingam giliųjų skylių frezavimui reikalingi specialūs karbidiniai įrankiai ir sumažinti padavimo našumai. Įrenginio stebėjimo sistemos aptinka per didelį įrankių nusidėvėjimą vibracijų analizės ir jėgos matavimo pagrindu, įspėdamos operatorius prieš galutinį įrankių sugadinimą. Šis universalumas taip pat apima įvairias gamybos situacijas. Užsakomosios dirbtuvės vertina galimybę priimti įvairiausius projektus be įrangos apribojimų. Gamybos įmonės vertina lankstumą gaminti skirtingas produktų linijas naudojant bendrą įrangos bazę. Giliųjų skylių frezavimo įrenginys prisitaiko tiek prie prototipų kūrimo, kuriam reikia dažnai keisti medžiagas, tiek prie serijinės gamybos, kur reikalaujama nuoseklių rezultatų vienos medžiagos tipo atveju. Ši visapusiška medžiagų suderinamumo galimybė sumažina kapitalines įrangos sąnaudas, tuo pat metu plečiant gamybos galimybes ir užtikrinant stiprų grąžinimą iš investicijų progresyvioms gamybos įmonėms.
Padidinta našumas dėl automatinės veiklos ir patikimumo

Padidinta našumas dėl automatinės veiklos ir patikimumo

Šiuolaikinės giliosios skylės frezavimo staklės įtraukia automatizavimo funkcijas, kurios žymiai padidina našumą, tuo pačiu sumažindamos darbo jėgos poreikį ir eksploatacines sąnaudas. Šios sistemos pakeičia giliosios skylės frezavimą iš daug darbo jėgos reikalaujančio rankinio proceso į efektyvų automatizuotą procesą, kuris veikia nuolat ir reikalauja minimalaus prižiūrėjimo. Našumo pranašumai prasideda nuo CNC valdymo sistemų, kurios tiksliai ir pakartotinai vykdo sudėtingus frezavimo programas. Operatoriai vieną kartą suprogramuoja frezavimo parametrus, įskaitant padavimo greičius, verpeto sukimosi dažnį ir aušinimo skysčio slėgį, o po to giliosios skylės frezavimo staklės šiuos nustatymus pakartoja šimtams ar tūkstančiams detalių. Tokia nuoseklumas pašalina skirtumus tarp operatorių ar pametų, užtikrindamas vienodą kokybę nepriklausomai nuo to, kada detalės yra gaminamos. Pažangiose giliosios skylės frezavimo staklėse esančios automatinės įrankių įkėlimo sistemos sumažina paruošimo laiką tarp skirtingų frezavimo operacijų. Staklės automatiškai parenka tinkamus įrankius iš įrankių spintos, keičia juos ir vėl pradeda frezuoti be operatoriaus įsikišimo. Ši galimybė ypač naudinga įmonėse, gaminančiose kelis detalių numerius ar dažnai keičiančiose įrankius dėl jų susidėvėjimo. Našumo pranašumai taip pat apima nekontroliuojamos veiklos galimybes. Daugelis giliosios skylės frezavimo staklių palaiko „tamsiųjų gamybos“ režimą – gamyba tęsiamasi vakarais ir savaitgaliais be darbuotojų buvimo. Integruotos stebėjimo sistemos aptinka netipines sąlygas ir saugiai sustabdo veiklą, jei kyla problemų, taip apsaugodamos tiek stakles, tiek apdorojamą detalę nuo pažeidimų. Šis pratęstas veiklos laikas efektyviai padaugina gamybos pajėgumus be proporcingo darbo jėgos sąnaudų padidėjimo. Profilaktinė priežiūra tampa veiksmingesnė dėl būsenos stebėjimo sistemų, kurios yra standartinės šiuolaikinėse giliosios skylės frezavimo staklėse. Vibracijos jutikliai aptinka guolių susidėvėjimą dar prieš jų sugenda. Aušinimo skysčio kokybės stebėjimo sistemos identifikuoja užterštumą, kuris gali paveikti frezavimo našumą. Įrankių susidėvėjimo algoritmai tiksliai prognozuoja likusį įrankių tarnavimo laiką, leisdami planuoti jų keitimą per numatytą techninės priežiūros laiką, o ne netikėtai nutraukiant gamybą. Šios prognozinės galimybės minimizuoja netikėtą prastovą, kuri sutrikdo gamybos grafikus ir pristatymo įsipareigojimus. Greitai keičiamosios detalių tvirtinimo sistemos dar labiau padidina našumą, sumažindamos paruošimo laiką tarp užduočių. Standartinės tvirtinimo įrenginių sąsajos leidžia operatoriams paruošti kitą detalę, kol šiuo metu frezuojama dabartinė detalė, o po to pakeisti tvirtinimo įrenginius per minutes, o ne per valandas. Toks požiūris maksimaliai išlaiko giliosios skylės frezavimo stakles pjovimo veikloje, pagerindamas bendrą įrangos veiksmingumą. Giliosios skylės frezavimo staklių patikimumas, įtaisytas jų konstrukcijoje, žymiai prisideda prie našumo. Tvarkinga konstrukcija, aukštos kokybės komponentai ir patikrinta technologija kartu užtikrina metų ilgio nuoseklią veiklą. Gamintojai praneša apie veikimo laiko procentus, viršijančius 90 procentų, tinkamai prižiūrint įrangą, kas reiškia, kad staklės lieka produktyvios, o ne laukia remonto. Šis patikimumas palaiko „plonosios gamybos“ (lean manufacturing) iniciatyvas ir „tiksliai laiku“ (just-in-time) gamybos strategijas, kurios priklauso nuo numatomos įrangos prieinamumo. Įmonėms, vertinančioms gamybos įrangos investicijas, šiuolaikinių giliosios skylės frezavimo staklių našumo pranašumai tiesiogiai verčiami į konkurencinį pranašumą – greitesniems pristatymams, žemesnėms sąnaudoms ir geriau panaudojamoms gamybos pajėgumams.

Gaukite nemokamą pasiūlymą

Mūsų atstovas susisieks su jumis netrukus.
El. paštas
Vardas
Įmonės pavadinimas
Žinutė
0/1000